



napájanie: 400V
Spotreba energie MIG / MAG: 8,8 kVA
spotreba energie TIG / MMA: 9,2 kVA
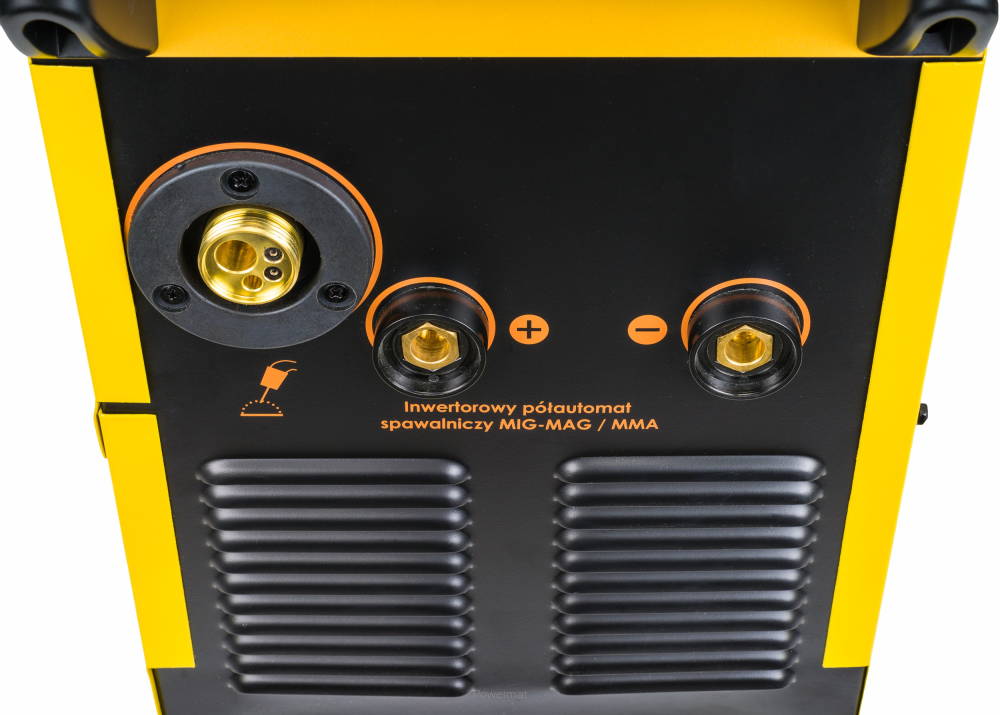
zváracie metódy: MIG / MAG / MMA (elektróda)
Rozsah zváracieho prúdu MIG / MAG: 30 – 280A
Rozsah zváracieho prúdu MMA: 10 – 280A
zvárací prúd 100% pracovný cyklus: (MIG / MAG – 217A)
zvárací prúd, 60% pracovný cyklus: (MIG / MAG – 280 A)
podporované priemery drôtov: 0,8 / 1,0 / 1,2 mm
podporované priemery elektród: 1,6 mm – 5 mm
zváracie napätie: 14 – 30V
prevádzkové režimy: 2T / 4T (s nastaviteľnými parametrami plnenia krátera)
nastavenie indukčnosti zvárania: 1-10
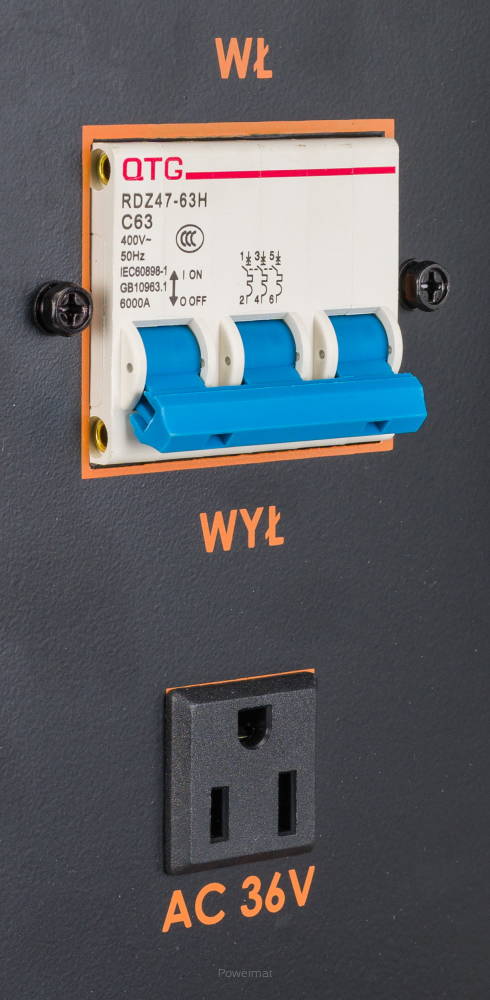
Sieťová zásuvka 36V AC: ÁNO
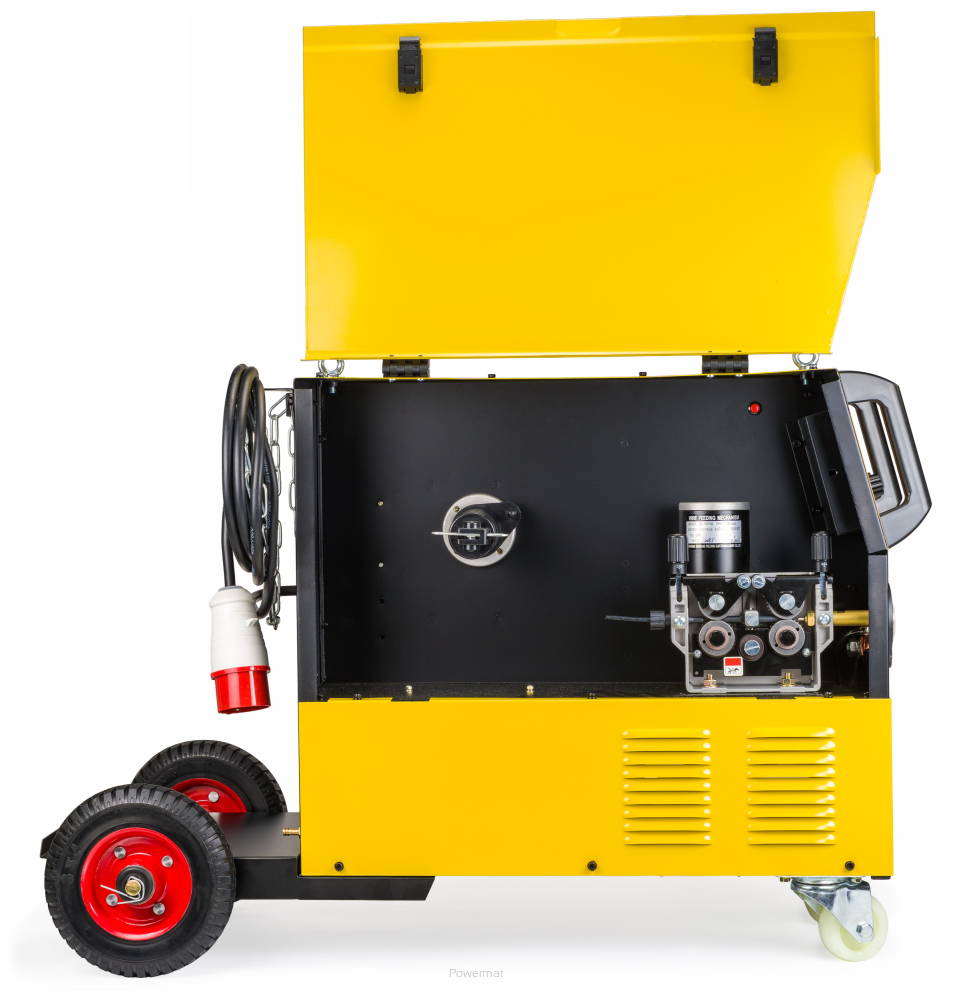
podporované cievky s drôtom: max. do 15 kg
posuv drôtu: 4 – zvitok (vnútorný)
kontrola parametrov zvárania: ÁNO
trieda izolácie: F.
ochrana siete: 25A
stupeň ochrany: IP21S
rozmery: 60 x 29 x 62 cm [dĺžka / šírka výška]
čistá hmotnosť: 36 kg
- Základné
držiak hmoty (-): 250cm
Držiak elektródy MMA (+): 250 cm
Rukoväť EURO MIG / MAG: 300 cm
plynová hadica: 200cm
kontaktné tipy: 0,8 / 1,0 / 1,2 [mm]
valce (obojstranné) nosný drôt: 1,0 mm a 1,2 mm; typ U
návod na použitie PL
univerzálny kľúč
- Plný
Reduktor CO2 / Argon ( plné vybavenie )
uhol zvárania – nosnosť 22,6 kg ( plné vybavenie )
prázdny 8L CO2 valec ( plné vybavenie )
zváracie rukavice ( kompletné vybavenie )
prostriedok proti rozstrekovaniu ( úplné vybavenie )
zváracia prilba ( kompletná výbava )
drôt 5 kg 0,8 mm ( plné vybavenie )
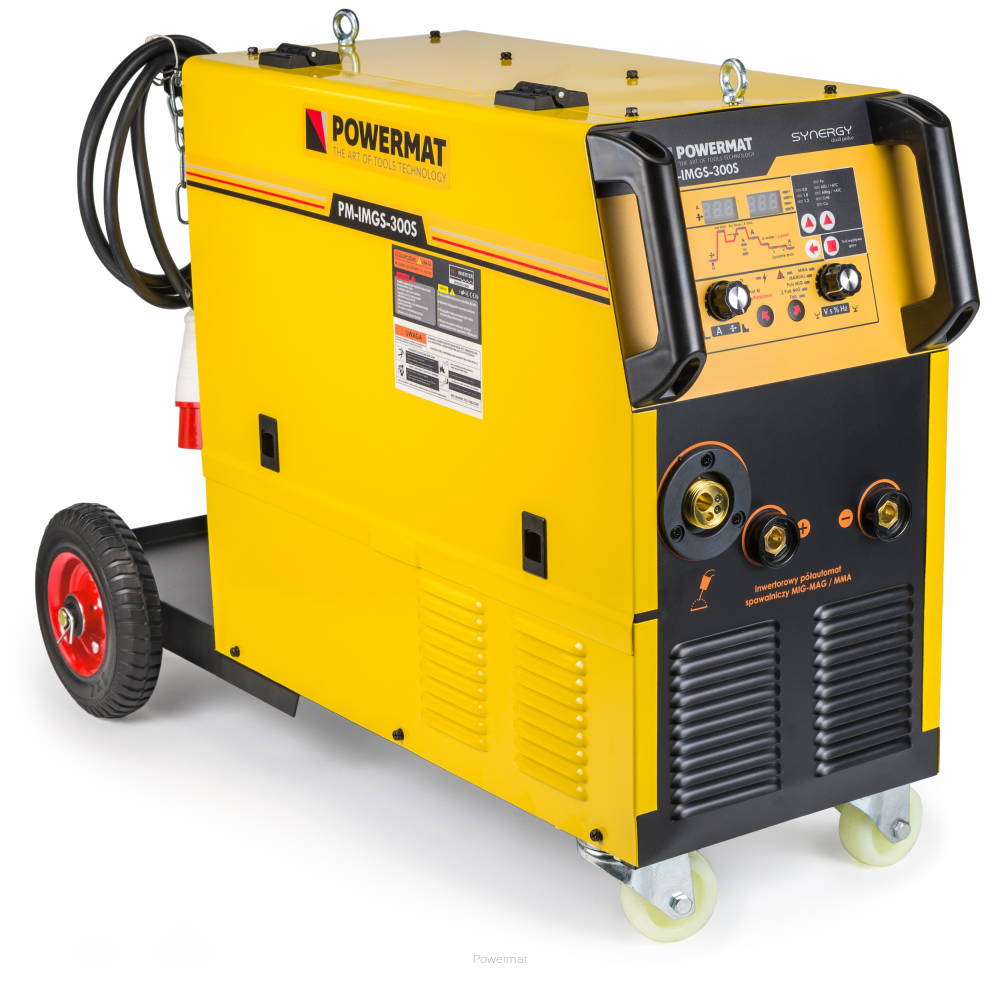
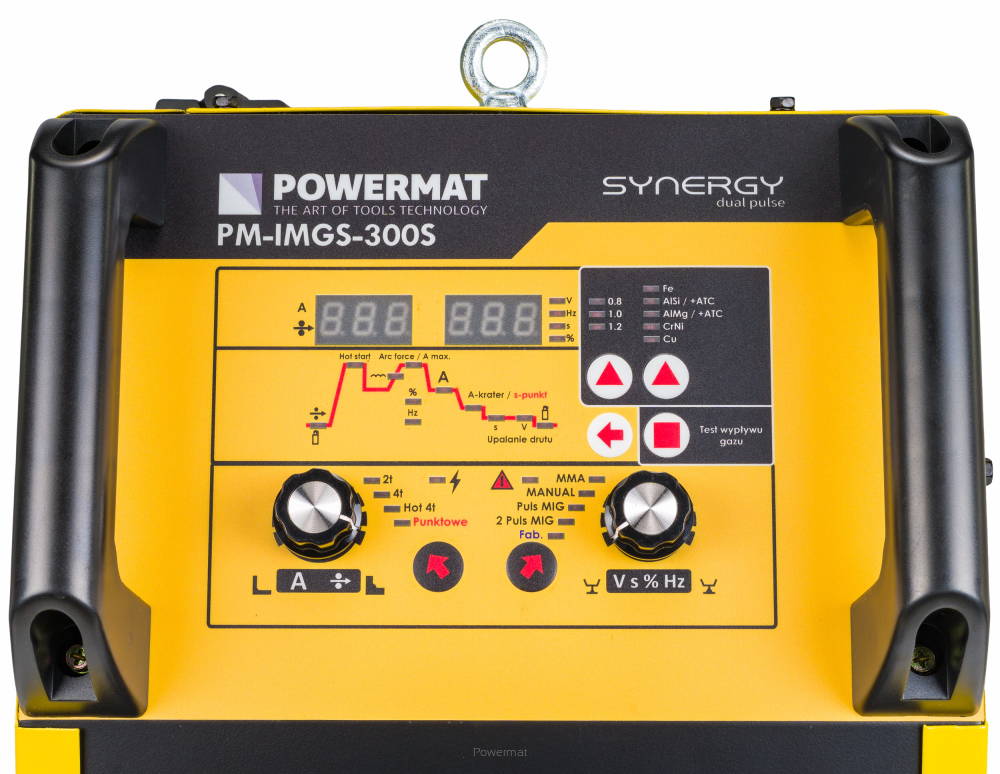
Ovládací panel s popisom funkcií v poľštine sa ľahko používa a operátor má rýchly prístup ku všetkým funkciám. To má pozitívny vplyv na ergonómiu a efektivitu práce v závode.
Zariadenie má funkciu synergického zvárania s jednoduchým a dvojitým impulzom , vďaka čomu je možné získať najkvalitnejší zvar pri zváraní všetkých zvárateľných materiálov – najmä tých z nehrdzavejúcej ocele a hliníka.
Elektronika zariadenia je založená na tranzistoroch IGBT, ktoré kombinujú výhody dvoch typov tranzistorov, ľahkú kontrolu tranzistorov s efektom poľa, vysoké prierazné napätie a rýchlosť spínania bipolárnych tranzistorov. Zvárací prúd je veľmi stabilný, čo zaručuje dokonalý zvar. Vďaka technológii IGBT je zariadenie ľahšie a úspornejšie z hľadiska spotreby energie.
- VYSOKÝ VÝKON A EFEKTÍVNE CHLADENIE
Vďaka použitiu technológie IGBT je účinnosť zariadenia až 60%.
- VSTAVANÉ AUTOMATICKÉ FUNKCIE NA UĽAHČENIE PRÁCE
HORKÝ ŠTART, všeobecne známy ako horúci štart, umožňuje dočasné zvýšenie zváracieho prúdu nad hodnotu nastavenú zváračom. HORKÝ ŠTART funguje, keď dôjde k zasiahnutiu oblúka, a je navrhnutý tak, aby zabránil prilepeniu elektródy k materiálu. Je to skvelý pomocník pri zapaľovaní elektródy.
ANTI STICK odpojí / minimalizuje zváracie napätie a prúd v prípade skratu medzi elektródou a zváraným materiálom. ANTI STICK umožňuje zváračovi ľahšie odpojiť elektródu.
ARC FORCE stabilizuje luk bez ohľadu na jeho dĺžku. Znížením funkčných hodnôt dáva mäkký oblúk a menšiu hĺbku prieniku, zatiaľ čo zvýšenie funkčných hodnôt spôsobuje hlbší prienik a možnosť zvárania krátkym oblúkom. Pri najvyššej hodnote funkcie ARC FORCE je možné „zatlačiť elektródu do bazénu roztaveného kovu a prepáliť ju. Tento model má automatické riadenie ARC FORCE.
MOŽNOSTI TECHNOLÓGIE SYNERGY
- DODATOČNÝ PRACOVNÝ KOMFORT A VÝHODY POSKYTUJE:
ATC – je pokročilá funkcia tepelnej kontroly, ktorá je aktívna pri zváraní tenkých materiálov (s hrúbkou menej ako 1,5 mm). Je zodpovedný za stabilizáciu elektrického oblúka a zníženie špičkovej hodnoty zváracieho prúdu. Pretože množstvo tepla prenášaného na zváraný materiál je znížené, nehrozí veľké riziko deformácie zváraného materiálu.
Funkcia A-kráter / bod s – plniaci prúd krátera k dispozícii v 4t a Alu 4t čas zvárania / zváranie v bode bodového zvárania.
Post Gas – post plyn – funkcia, ktorá umožňuje nastaviť čas prietoku plynu po zváraní. Je to užitočné na tienenie tuhnúcej zvarovej nádrže (zvar sa môže oxidovať kvôli nedostatku plynového štítu).
Režimy Synergic Pulse MIG a 2 Pulse MIG – funkcia, ktorá umožňuje nastavenie 2t, 4t s riadením plniaceho prúdu krátera, Hot 4t s riadením plniaceho prúdu krátera a riadenia počiatočného prúdu a bodové zváranie s nastavenie doby zvárania v bode.
Režim bodového zvárania s možnosťou nastavenia času zvárania v bode.
Regulácia indukčnosti – ktorá umožňuje znížiť množstvo tepla privedeného do miesta zvárania. Týmto spôsobom je možné zabrániť deformácii plechu a poškodeniu ochrannej zinkovej vrstvy. Táto možnosť je užitočná pri zváraní na tvrdom povrchu.
Funkcia výberu typu materiálu, ktorý sa má zvárať , ktorý v synergickom režime vyberie vhodné parametre zvárania, aby sa uľahčil jeho výkon.
VÝBER DRÔTU A TYPU MATERIÁLU
K DISPOZÍCII SÚ PREDNASTAVENÉ MOŽNOSTI
Fe – „čierna“ oceľ.
AlSi – zliatiny hliníka a kremíka.
AlMg – zliatiny hliníka a horčíka.
ATC – program na zváranie tenkostenných prvkov (pre hliník).
CrNi – program na zváranie nehrdzavejúcich a kyselinovzdorných ocelí.
Cu – program na zváranie medi a zváranie na tvrdo.
Poloautomatický stroj prepnutím typu materiálu, ktorý sa má zvárať, poskytuje príslušné predvoľby, ktoré je možné manuálne upraviť a odstrániť zmeny obnovením továrenských nastavení.
- DOBRÝ SYSTÉM PODÁVANIA DRÔTU
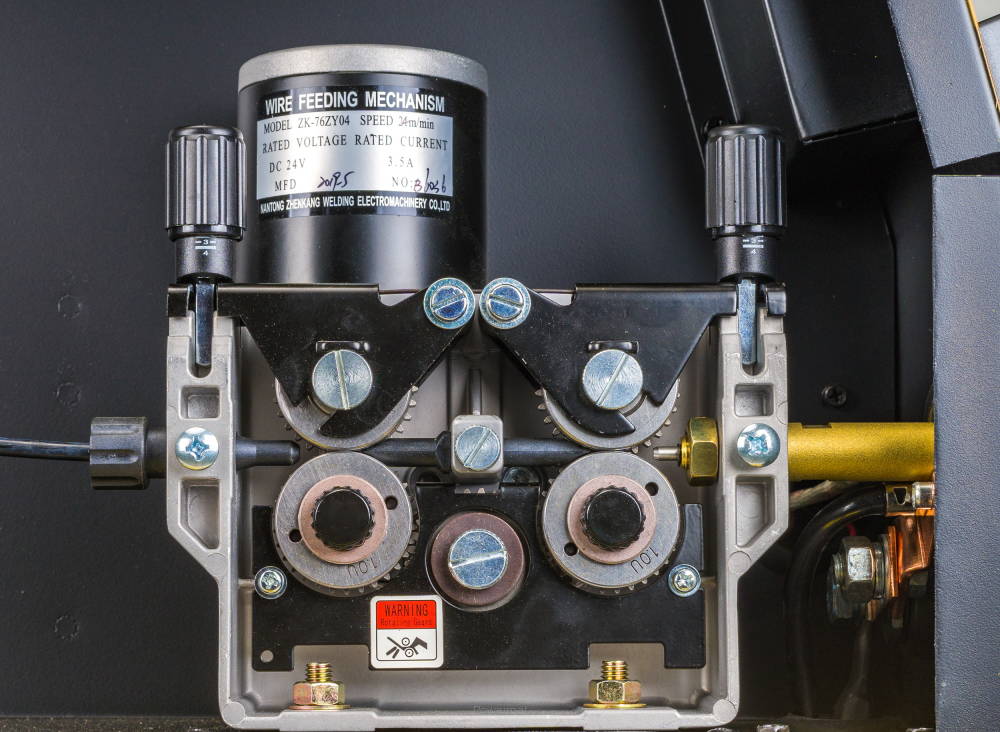
Štvorvalcový podávač umožňuje presné podávanie zváracieho drôtu a zabraňuje jeho skĺznutiu. Takýto systém umožňuje úplnú kontrolu nad prácou počas zvárania.
- ROZMERY POUŽITÝCH PODÁVACÍCH VALCOV:
Vonkajší priemer role: 37 mm
Vnútorný priemer role: 19 mm
MOBILITA CELÉHO ZARIADENIA
ZABUDOVANÉ KOLIESKA
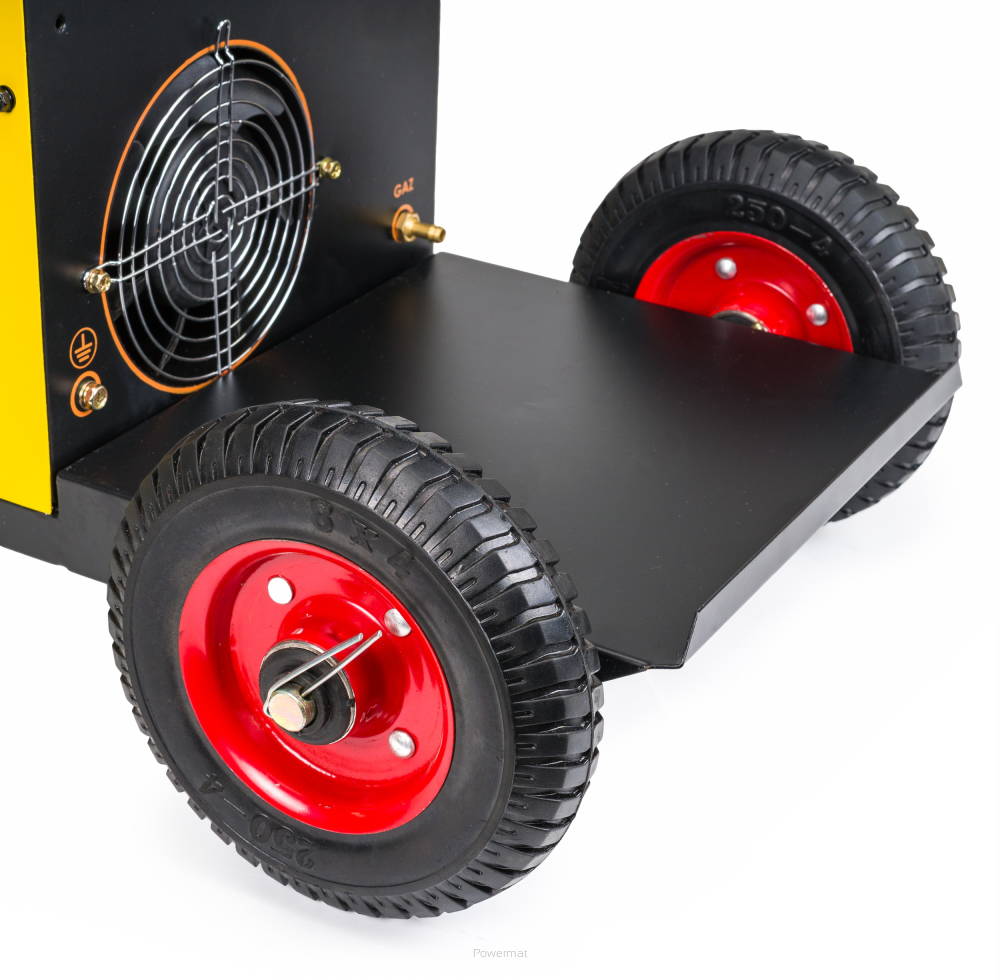
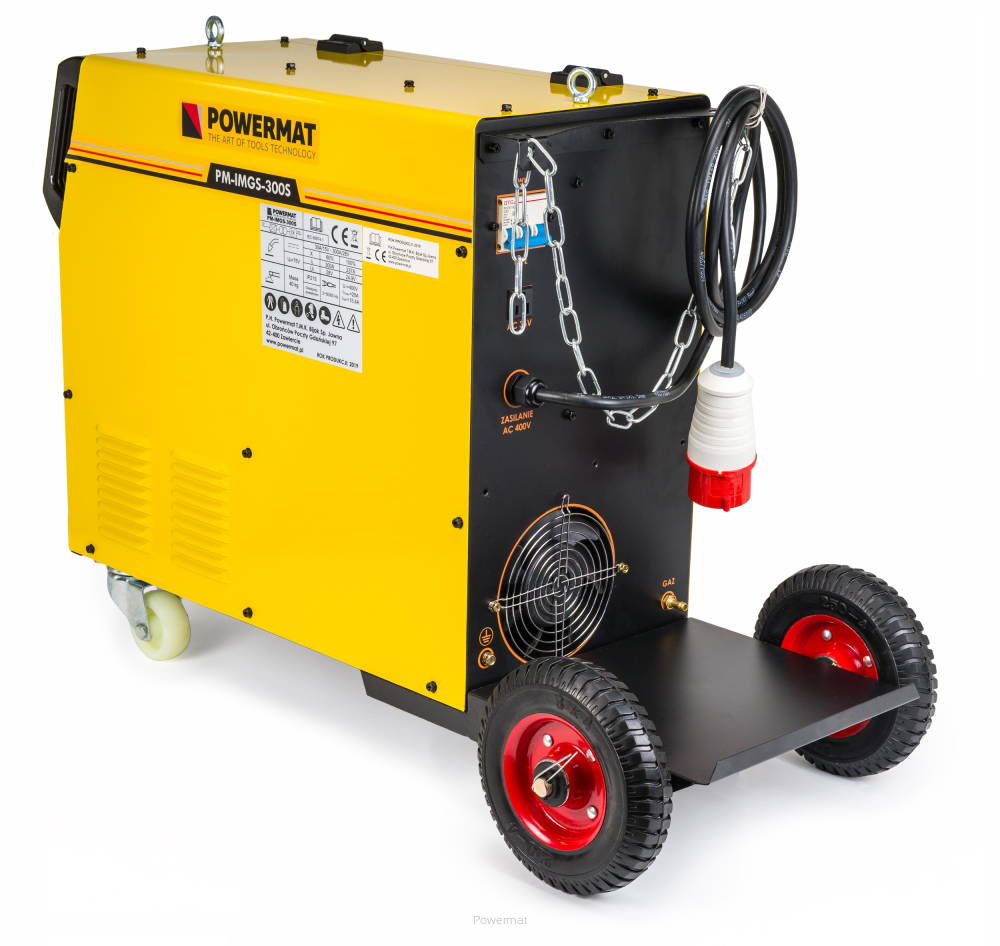
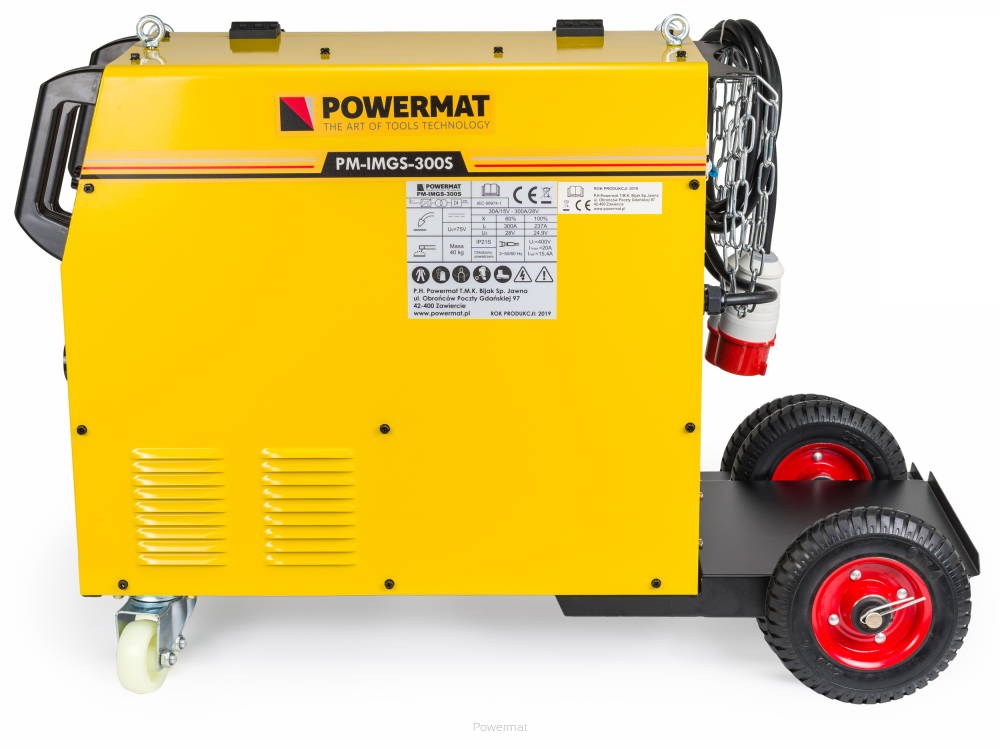
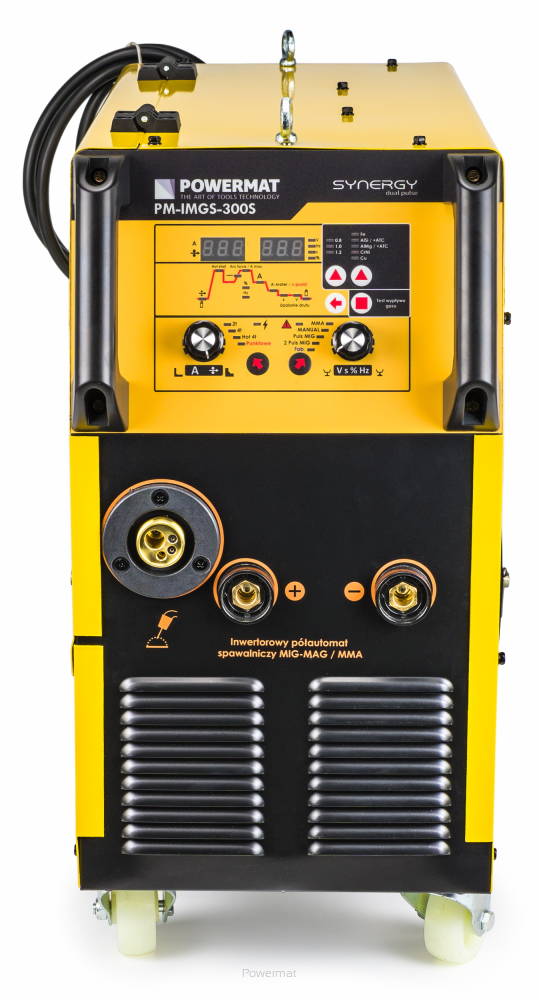
Zvárací poloautomat je vybavený 2 malými otočnými kolesami a 2 veľkými gumenými cestnými kolesami.
- VSTAVANÁ POLIČKA NA VALCE
Vďaka širokej poličke môžete na prístroj umiestniť veľký plynový valec, ktorý blokuje jeho pohyb zámkom a reťazou.


